

Sebagai pemasok suku cadang yang dipercaya, saya telah menyaksikan secara langsung dampak merugikan yang dapat terjadi pada bagian -bagian yang ditempa pada kualitas produk dan keberhasilan proyek secara keseluruhan. Retak tidak hanya kompromi integritas struktural bagian tetapi juga menyebabkan pengerjaan ulang yang mahal, penundaan, dan potensi bahaya keselamatan. Dalam posting blog ini, saya akan membagikan beberapa strategi dan praktik terbaik yang efektif tentang cara mencegah retak di bagian -bagian yang ditempa, mengacu pada pengalaman bertahun -tahun saya di industri.
Memahami penyebab retak di bagian yang ditempa
Sebelum kita mempelajari metode pencegahan, penting untuk memahami akar penyebab retak di bagian yang ditempa. Retakan dapat terjadi selama berbagai tahap proses penempaan, termasuk pemanasan, deformasi, dan pendinginan. Berikut adalah beberapa faktor umum yang berkontribusi pada retak:
1. Pemanasan yang tidak tepat
- Terlalu panas:Pemanasan yang berlebihan dapat menyebabkan struktur butiran logam menjadi kasar, mengurangi kekuatan dan keuletannya. Ini membuat bagian lebih rentan terhadap retak selama penempaan.
- Pemanasan yang tidak merata:Pemanasan yang tidak merata dapat membuat gradien termal di dalam bagian, yang mengarah ke ekspansi dan kontraksi diferensial. Ini dapat menyebabkan tekanan internal yang dapat menyebabkan retak.
2. Deformasi yang salah
- Deformasi berlebihan:Menerapkan terlalu banyak kekuatan selama penempaan dapat menyebabkan logam melebihi batas deformasi plastiknya, yang menyebabkan retak.
- Desain Die yang Tidak Benar:Die yang dirancang dengan buruk dapat menyebabkan distribusi stres yang tidak merata selama penempaan, yang mengakibatkan retak.
3. Pendinginan Cepat
- Quenching:Quenching adalah proses pendinginan yang cepat yang dapat menyebabkan logam terlalu cepat, menciptakan tekanan internal yang tinggi. Tekanan ini dapat menyebabkan retak, terutama pada beberapa bagian dengan bentuk yang kompleks atau penampang tebal.
4. Cacat material
- Inklusi:Inklusi adalah partikel asing atau kotoran dalam logam yang dapat bertindak sebagai konsentrator stres, meningkatkan kemungkinan retak.
- Porositas:Porositas mengacu pada adanya rongga kecil atau lubang di logam. Voids ini dapat melemahkan bagian dan membuatnya lebih rentan terhadap retak.
Tindakan pencegahan
Sekarang kami telah mengidentifikasi penyebab umum retak di bagian -bagian yang ditempa, mari kita jelajahi beberapa tindakan pencegahan yang dapat membantu meminimalkan risiko retak.
1. Optimalkan proses pemanasan
- Kontrol laju pemanasan:Untuk mencegah pemanasan yang terlalu panas dan tidak merata, penting untuk mengendalikan laju pemanasan dengan hati -hati. Gunakan tahap pemanasan awal untuk secara bertahap menaikkan suhu logam ke suhu penempaan.
- Pantau suhunya:Gunakan sensor suhu atau pirometer untuk memantau suhu logam selama pemanasan. Pastikan suhu berada dalam kisaran yang disarankan untuk bahan spesifik yang dipalsukan.
- Gunakan tungku dengan pemanas seragam:Investasikan dalam tungku berkualitas tinggi yang menyediakan pemanasan seragam di seluruh bagian. Ini akan membantu meminimalkan gradien termal dan mengurangi risiko retak.
2. Tingkatkan proses deformasi
- Hitung rasio deformasi optimal:Tentukan rasio deformasi optimal untuk material spesifik dan desain bagian. Hindari deformasi berlebihan dengan menggunakan proses penempaan langkah demi langkah atau beberapa operan jika perlu.
- Desainnya mati dengan benar:Bekerja dengan desainer die yang berpengalaman untuk memastikan bahwa Dies dirancang untuk mendistribusikan stres secara merata selama penempaan. Gunakan jari -jari fillet yang tepat dan draf sudut untuk mengurangi konsentrasi stres.
- Gunakan pelumas:Oleskan pelumas yang tepat untuk mati dan permukaan logam untuk mengurangi gesekan dan mencegah empedu. Ini akan membantu memastikan kelancaran deformasi dan meminimalkan risiko retak.
3. Kontrol proses pendinginan
- Pendinginan lambat:Alih -alih pendinginan, gunakan proses pendinginan yang lambat seperti pendingin udara atau pendinginan tungku. Ini akan memungkinkan logam menjadi dingin secara bertahap, mengurangi tekanan internal dan meminimalkan risiko retak.
- Tempering:Setelah memalsukan, marah bagian untuk menghilangkan tekanan internal dan meningkatkan keuletannya. Tempering melibatkan pemanasan bagian ke suhu tertentu dan menahannya untuk jangka waktu tertentu sebelum mendinginkannya secara perlahan.
4. Pilih bahan berkualitas tinggi
- Periksa bahan baku:Sebelum memalsukan, periksa bahan baku untuk segala cacat seperti inklusi atau porositas. Gunakan bahan berkualitas tinggi dari pemasok terkemuka untuk meminimalkan risiko retak terkait material.
- Pilih materi yang tepat untuk aplikasi:Pilih bahan yang cocok untuk aplikasi spesifik dan kondisi operasi. Pertimbangkan faktor -faktor seperti kekuatan, keuletan, resistensi korosi, dan ketahanan panas saat memilih material.
5. Menerapkan langkah -langkah kontrol kualitas
- Pengujian non-destruktif (NDT):Gunakan teknik NDT seperti pengujian ultrasonik, pengujian partikel magnetik, atau pengujian penetran pewarna untuk mendeteksi retakan atau cacat pada bagian yang ditempa. Ini akan membantu mengidentifikasi masalah potensial sejak dini dan memungkinkan tindakan korektif tepat waktu.
- Inspeksi Visual:Lakukan inspeksi visual yang menyeluruh dari bagian -bagian yang ditempa untuk memeriksa retak atau cacat permukaan yang terlihat. Ini dapat dilakukan dengan menggunakan kaca pembesar atau mikroskop.
- Pengujian Mekanis:Lakukan tes mekanis seperti pengujian tarik, pengujian kekerasan, dan pengujian dampak untuk memastikan bahwa bagian -bagian yang dipalsukan memenuhi spesifikasi yang diperlukan dan standar kualitas.
Studi Kasus
Mari kita lihat beberapa contoh dunia nyata tentang bagaimana tindakan pencegahan ini telah berhasil diterapkan untuk mencegah retak di bagian yang ditempa.
Studi Kasus 1:Finalisasi bagian -bagian yang ditempa
Dalam proyek baru -baru ini, kami ditugaskan untuk memproduksi satu set bagian palsu untuk aplikasi kritis. Untuk mencegah retak, kami mengoptimalkan proses pemanasan dengan menggunakan tahap pemanasan awal dan memantau suhu. Kami juga merancang mati untuk mendistribusikan stres secara merata dan menggunakan proses pendinginan yang lambat untuk mengurangi tekanan internal. Akibatnya, bagian -bagian yang ditempa bebas dari retakan dan memenuhi semua spesifikasi yang diperlukan.
Studi Kasus 2:Pelat koneksi yang lebih rendah
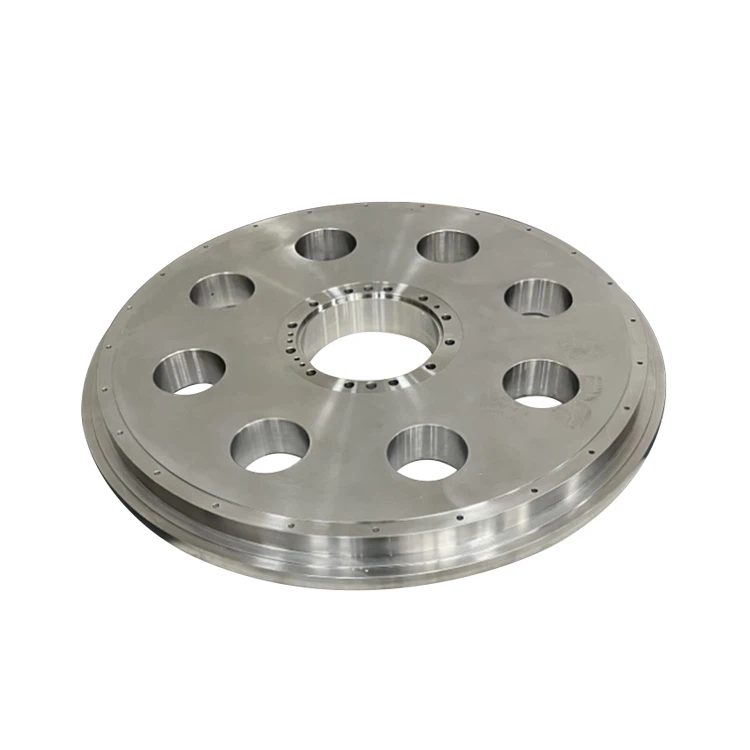
Untuk proyek lain, kami harus memproduksi pelat koneksi yang lebih rendah dengan bentuk yang kompleks dan penampang tebal. Untuk menghindari retak, kami memilih bahan berkualitas tinggi dengan keuletan yang baik dan menggunakan proses penempaan langkah demi langkah untuk mengontrol deformasi. Kami juga menerapkan langkah -langkah kontrol kualitas yang ketat, termasuk NDT dan inspeksi visual, untuk mendeteksi masalah potensial. Berkat langkah -langkah ini, pelat koneksi yang lebih rendah diproduksi tanpa retakan dan dilakukan dengan baik dalam aplikasi.
Studi Kasus 3:Penutupan Katup Bagian Ditempa
Dalam proyek penempaan penutup katup, kami menghadapi tantangan mencegah retak karena pendinginan yang cepat. Untuk mengatasi masalah ini, kami menggunakan proses pendinginan yang lambat dan mengarahkan bagian setelah memalsukan untuk menghilangkan tekanan internal. Kami juga mengoptimalkan desain die untuk memastikan bahkan distribusi stres selama penempaan. Akibatnya, penutup katup bagian palsu bebas retak dan memenuhi standar berkualitas tinggi yang diperlukan untuk aplikasi.

Kesimpulan
Mencegah retak di bagian yang ditempa adalah aspek penting untuk memastikan kualitas dan keandalan produk. Dengan memahami penyebab memecahkan dan mengimplementasikan langkah -langkah pencegahan yang diuraikan dalam posting blog ini, Anda dapat secara signifikan mengurangi risiko retak dan meningkatkan kinerja keseluruhan bagian palsu Anda.
Sebagai pemasok suku cadang yang dipalsukan, kami berkomitmen untuk menyediakan pelanggan kami dengan produk berkualitas tinggi yang memenuhi persyaratan spesifik mereka. Jika Anda memiliki pertanyaan atau membutuhkan bantuan dengan proyek suku cadang palsu Anda, jangan ragu untuk [hubungi kami untuk pengadaan dan negosiasi]. Kami berharap dapat bekerja sama dengan Anda untuk mencapai tujuan Anda.
Referensi
- Buku Pegangan ASM, Volume 14A: Metalworking: Forging. ASM International.
- Dieter, GE (1986). Metalurgi Mekanik. McGraw-Hill.
- Kalpakjian, S., & Schmid, Sr (2010). Teknik dan Teknologi Manufaktur. Pearson.


